

Cara Memastikan Pipa Pendingin Cairan 316 Lulus Uji Kebocoran Helium Pada Percobaan Pertama
Cara Memastikan Pipa Pendingin Cairan 316 Lulus Uji Kebocoran Helium pada Percobaan Pertama
Pipa pendingin cair 316 menahan helium pada 10⁻⁹ mbar·L/s hanya jika ada tiga hal yang benar sebelum pengukur dinyalakan: permukaan bagian dalam tidak mengandung partikulat yang terperangkap, pengelasan ditutup dengan proses yang memenuhi syarat dan bukan dengan proses yang ditambal, dan tabung telah dikeringkan dan dibersihkan dengan benar. Kebanyakan kegagalan percobaan pertama diputuskan beberapa hari sebelumnya, dalam pengendalian proses - bukan pada detektor kebocoran.
Pengujian kebocoran helium di toko yang menjalankannya setiap hari terlihat seperti ini. Helium disemprotkan di bagian luar pipa yang dievakuasi; spektrometer massa di bagian dalam mencatat pelacak apa pun yang masuk. Pada 5×10⁻⁷ mbar·L/s jarum tetap rata. Pada 1×10⁻⁶ mbar·L/s Anda mengalami kebocoran yang akan muncul sebagai kehilangan cairan pendingin di rak CDU aktif tiga bulan kemudian. Detektor tidak pernah menimbulkan kebocoran. Itu hanya mengungkapkan satu.
Itulah inti tesisnya: uji kebocoran helium tahap pertama adalah hasil desain manufaktur, bukan pengujian setelahnya. Di bawah ini adalah empat variabel yang menentukan hasilnya - permukaan, pengelasan, pengeringan, dan metode deteksi - diikuti dengan prosedur yang akan dijalankan pada lot berikutnya.

Mengapa Kontaminan dan Cacat Las Menyebabkan Kegagalan Percobaan Pertama
Tersangka pertama dari kegagalan uji helium bukanlah sebuah lubang. Ini adalah pelepasan gas yang terperangkap di permukaan secara perlahan.
Pipa industri konvensional sering kali selesai pada Ra 1,6 μm atau lebih kasar. Pada tingkat kekasaran tersebut, sisa senyawa pemoles, cairan pemotongan, dan debu di udara berada di celah mikro di sepanjang lubang. Dalam keadaan vakum, pipa mengeluarkan gas dari residu tersebut selama berjam-jam, dan spektrometer membaca bahwa latar belakang tersebut adalah kebocoran. Pembeli yang mengejar hasil first-pass sering kali menemukan bahwa detektor kebocorannya bagus dan permukaannya tidak bersih.
Untuk tugas pendinginan cair, target permukaan bergerak turun ke Ra Kurang dari atau sama dengan 0,4 μm, dicapai melalui pemolesan, pengawetan, dan pasivasi secara berurutan. Tiga keputusan proses membawa Anda ke sana:
- Kekasaran internal dikendalikan pada lubang, bukan diameter luar, karena cairan pendingin hanya menyentuh jalur aliran.
- Pengawetan dan pasivasi mengikuti pemolesan, bukan mendahului pemolesan, sehingga menghilangkan lapisan besi bebas yang ditinggalkan pemolesan.
- Setiap tabung ditutup pada kedua port segera setelah pembersihan akhir, sehingga partikel tidak dapat masuk kembali selama pengepakan atau pengangkutan.
Pengembaliannya dapat diukur. Lubang yang lebih halus menyisakan lebih sedikit tempat di mana partikel terakumulasi, sehingga sirkuit pendingin tetap stabil selama berbulan-bulan jika dioperasikan terus-menerus dan tidak hanyut. Konsistensi batch lebih penting daripada kualitas sampel di sini: satu pembeli yang bekerja sama dengan kami telah menerima sampel yang lolos, kemudian menemukan diameter luar, ketebalan dinding, dan dimensi port bervariasi di seluruh batch produksi, dan harus mengerjakan ulang modul di lokasi. Sampel membuktikan adanya suatu proses. Hanya kontrol batch yang membuktikan hal itu berulang.
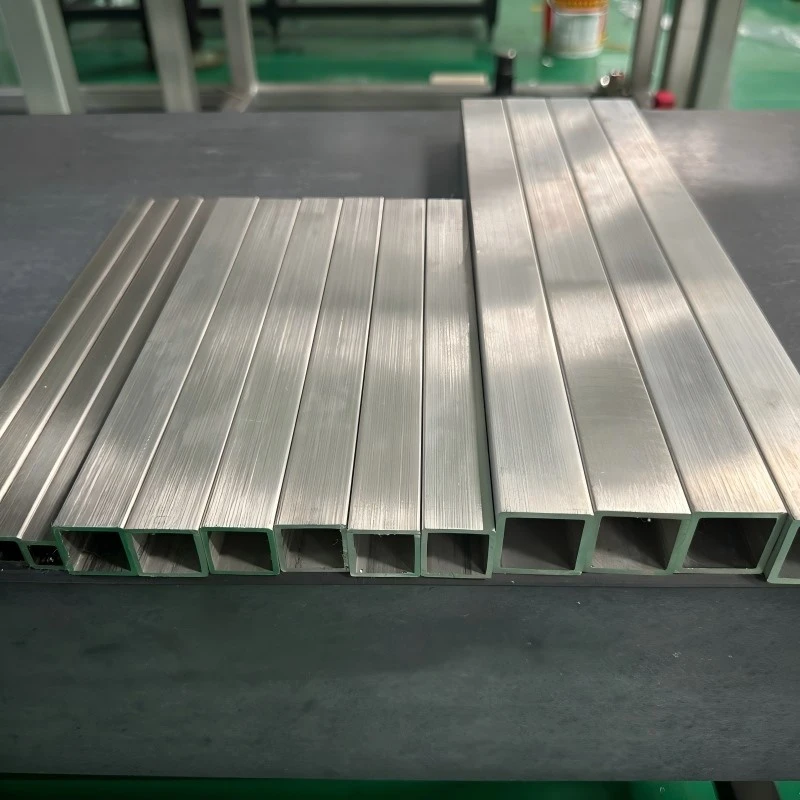
Bagaimana Kualitas Pengelasan dan Tingkat Material Menentukan Keandalan Uji Kebocoran
Tes helium memberi penghargaan pada kesehatan las. Ini menghukum proses apa pun yang menyembunyikan cacat, bukan menghilangkannya.
Pengelasan orbital adalah proses pilihan untuk 316 sambungan pipa pendingin cair karena busur berputar di sekitar sambungan tetap di bawah parameter yang dikontrol - arus, kecepatan perjalanan, aliran gas pelindung, dan celah busur dicatat per lintasan. Pengelasan tangan bergantung pada kemantapan operator; pengelasan orbital tergantung pada programnya. Perbedaan tersebut terlihat sebagai penetrasi yang konsisten di seluruh lingkar sendi, tanpa ada bagian tipis yang tersisa di satu sisi sambungan.
China Super Tech menjalankan manajemen kualitas pengelasan berdasarkan ISO 3834, standar internasional untuk persyaratan kualitas pengelasan, yang mengatur kualifikasi prosedur, kualifikasi operator, dan catatan inspeksi pengelasan. Arti praktisnya bagi pembeli adalah bahwa las pada tabung 1 dan las pada tabung 400 berasal dari prosedur kualifikasi yang sama, bukan dari dua pasang tangan yang berbeda.
Pemilihan material membawa bagian kedua dari beban keandalan. 316Baja tahan karat L menambahkan molibdenum dan menjaga karbon tetap rendah, sehingga meningkatkan ketahanan terhadap lubang di lingkungan yang mengandung klorida dan terhadap paparan cairan pendingin jangka panjang. Untuk sistem pendingin cair loop tertutup yang beroperasi selama bertahun-tahun, resistansi tersebut menentukan apakah lubang akan tetap lancar atau mengembangkan lokasi inisiasi.
| Poin Keputusan | Default yang Lemah | Default yang Andal untuk Pipa yang Diuji Helium |
|---|---|---|
| Proses pengelasan | TIG manual, bergantung pada operator | Pengelasan orbital dengan parameter tercatat, dikelola ISO 3834 |
| Selesai membosankan | Hasil akhir komersial Ra 1,6 μm | Ra Kurang dari atau sama dengan 0,4 μm setelah pemolesan + acar + pasivasi |
| Kelas materi | 304 untuk biaya | 316L di mana terdapat klorida atau paparan cairan pendingin yang lama |
| Inspeksi | Visual + pemeriksaan langsung | Inspeksi kebocoran 100% sebelum pengiriman |
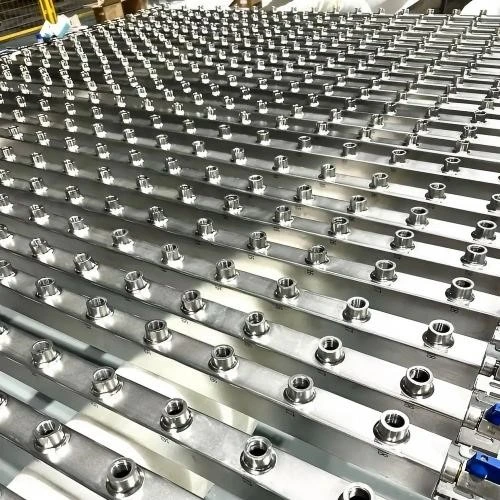
Cara Pengeringan dan Pembersihan Tentukan Hasil Tes Sebelum Detektor Berjalan
Kelembapan yang tersisa adalah alasan paling umum mengapa pipa suara terbaca bocor.
Air di celah atau volume mati menguap perlahan dalam kondisi vakum. Spektrometer massa tidak dapat membedakan uap air dari pelacak helium, sehingga pipa basah menghasilkan sinyal latar belakang yang menyerupai kebocoran. Perbaikan terjadi sebelum pengujian, bukan selama pengujian:
- Bersihkan tabung dengan nitrogen kering pada tekanan dan aliran yang cukup tinggi untuk menggantikan kelembapan dari seluruh panjangnya, kedua arah.
- Tahan dalam kondisi vakum cukup lama hingga kecepatan latar belakang turun dan stabil - pembacaan detektor harus stabil, tidak melayang.
- Lakukan kalibrasi terhadap standar kebocoran helium yang tersertifikasi segera sebelum tempat produksi, sehingga garis dasar instrumen dapat diketahui dan bukan diasumsikan.
- Uji pada ambang penolakan yang ditentukan, dan catat nilai per tabung, bukan tanda lulus/gagal.
Melewatkan langkah 3 adalah saat upaya pertama paling sering gagal di toko-toko kecil. Instrumen yang tidak dikalibrasi tidak dapat memberi tahu Anda apakah pipa bocor atau detektornya melayang.
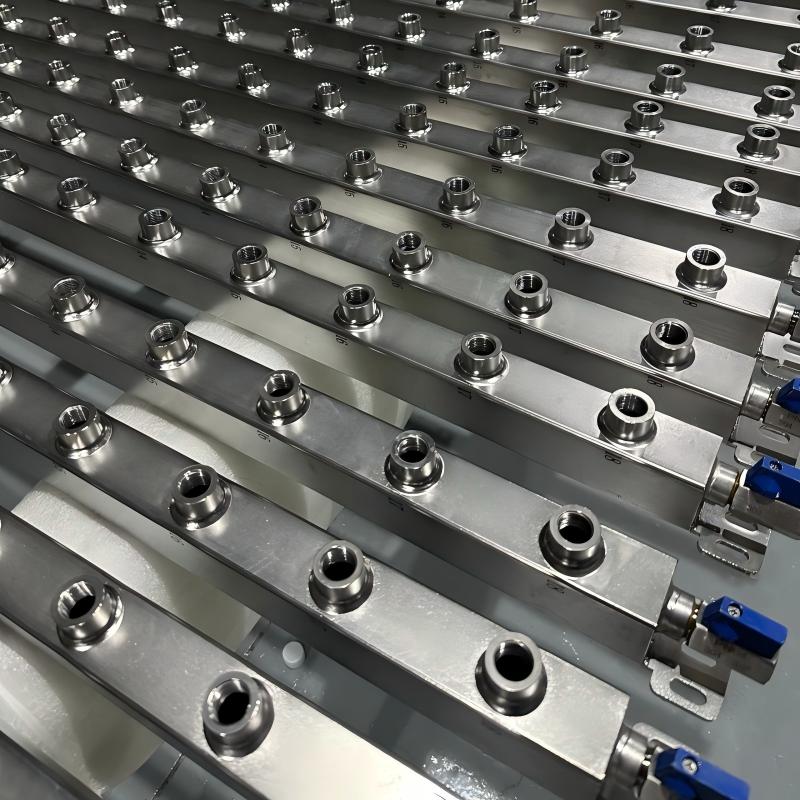
Kontrol Produksi Apa yang Membuat Hasil First-Pass Dapat Diulang
Satu lot bersih membuktikan bahwa suatu proses bisa berhasil. Pengiriman lahan bersih membuktikan bahwa pemasok dapat menjalankannya.
Manufaktur terintegrasi mengubah aritmatika. Ketika inspeksi bahan mentah, pembentukan tabung, pengelasan, perawatan permukaan, permesinan, inspeksi, dan perakitan terjadi di bawah satu atap, perubahan parameter akan terlihat di stasiun berikutnya dan bukan ditemukan di detektor kebocoran. Itu penting ketika jadwalnya sudah padat. Salah satu perluasan pusat data di AS memerlukan tambahan pipa pendingin cair DN200 316 sepanjang 2.000 meter, ditambah 24 tikungan khusus, 48 flensa, dan sejumlah alat kelengkapan penghubung, semuanya disesuaikan dengan gambar yang disetujui. Pesanan diproses melalui produksi dan inspeksi dan diatur untuk angkutan laut dalam waktu 72 jam - karena verifikasi material, pemeriksaan dimensi, inspeksi las, dan pengujian kebocoran merupakan langkah internal yang berurutan, bukan rantai vendor luar.
Kapasitas mendukung jadwal. Produksi pipa baja tahan karat tahunan sebesar 12.000 ton, masa produksi lebih dari 11 tahun, dan ekspor ke lebih dari 20 negara berarti harus melakukan pemesanan ulang pada produksi yang sudah ada dibandingkan menunggu antrean kosong. Ringkasan pembeli mengenai pekerjaan DN200 tersebut menyatakan dengan jelas: kualitas pipa yang andal dan dukungan proyek yang responsif sama pentingnya dengan pipa itu sendiri. Dia juga mencatat bahwa komunikasi yang jelas dan koordinasi pesanan yang dapat diandalkan sama pentingnya dengan produk dalam proyek rekayasa.
Untuk pekerjaan pendinginan cair yang telah teruji helium, keterulangan adalah apa yang sebenarnya dibeli oleh pesanan pembelian. Pemasok yang menjalankan kontrol pelepasan gas, pengelasan orbital, pembersihan kering, dan detektor terkalibrasi sebagai langkah standar akan melewati upaya pertama karena tidak ada lagi kesempatan untuk memutuskan.
Kekhawatiran terbesarnya bukanlah kualitas sampel, namun apakah setiap batch dapat mempertahankan standar yang sama.
Itu adalah kalimat untuk menguji pemasok. Mintalah catatan batch, bukan contoh foto.
Pertanyaan Umum
T: Berapa tingkat kebocoran yang dianggap lolos untuk pipa pendingin cair 316?
J: Ambang batas kelulusan ditentukan oleh spesifikasi sistem, biasanya 1×10⁻⁶ mbar·L/s atau lebih ketat untuk sirkuit tugas CDU. Jumlahnya sendiri kurang penting dibandingkan metodenya: detektor harus dikalibrasi terhadap standar kebocoran helium bersertifikat sebelum lot, dan nilai terukur harus dicatat per tabung. Tanda lulus/gagal tanpa nilai tercatat tidak dapat diaudit kemudian.
T: Dapatkah sebuah pipa lulus uji hidrostatis namun tetap gagal dalam uji kebocoran helium?
J: Ya. Pengujian hidrostatik memberi tekanan pada air dan mendeteksi kebocoran besar serta kelemahan struktural. Pengujian helium beroperasi di bawah vakum dengan spektrometer massa dan mendeteksi aliran pelacak dengan kecepatan beberapa kali lipat lebih kecil. Lasan dengan jalur porositas halus dapat menahan tekanan air dan tetap melepaskan helium. Untuk sistem pendingin cair dimana kehilangan cairan pendingin berarti waktu henti, metode helium adalah metode yang cocok dengan mode kegagalan.
T: Apakah kekasaran permukaan bagian dalam Ra Kurang dari atau sama dengan 0,4 μm benar-benar mempengaruhi uji kebocoran helium?
J: Hal ini mempengaruhi pembacaan latar belakang, yang merupakan ukuran tes tersebut. Lubang yang lebih kasar memerangkap residu pemoles, cairan pemotongan, dan partikel di celah mikro; dalam kondisi vakum residu tersebut keluar gas dan spektrometer mencatat kenaikan sinyal yang terlihat seperti kebocoran. Mengontrol kekasaran lubang pada Ra Kurang dari atau sama dengan 0,4 μm melalui pemolesan, pengawetan, dan pasivasi menghilangkan sebagian besar inventaris yang terperangkap dan menjaga latar belakang tetap rata.
T: Berapa lama pipa pendingin cair 316 harus dibersihkan sebelum pengujian helium?
J: Bersihkan dengan nitrogen kering hingga uap air berpindah ke seluruh bagiannya, kemudian tahan dalam kondisi vakum hingga latar belakang detektor tidak bergerak dan tidak melayang. Durasi pastinya bergantung pada panjang tabung, ketebalan dinding, dan kelembapan sekitar - panjang 6.000 mm menampung lebih banyak kelembapan daripada tikungan pendek. Tindakan pengendaliannya adalah dataran tinggi: jika angkanya masih turun, pembersihan belum selesai.
T: Dokumentasi apa yang harus disertakan dengan pesanan pipa pendingin cair yang telah diuji helium?
J: Meminta sertifikat material yang dapat ditelusuri ke nomor panas, prosedur pengelasan, dan catatan kualifikasi operator berdasarkan ISO 3834, laporan inspeksi dimensi, pengukuran kekasaran permukaan, dan nilai uji kebocoran per tabung terhadap standar yang dikalibrasi. Pemasok yang menjalankan sistem ISO 9001 dan ISO 3834 dapat memproduksinya sebagai keluaran rutin. Jika catatan dikumpulkan hanya setelah Anda memintanya, prosesnya tidak terkontrol.
Siap untuk membandingkan gambar dengan kemampuan proses sebenarnya? Kirimkan dimensi tabung, ketebalan dinding, dan target laju kebocoran Anda - teknisi akan membalas dengan penilaian kelayakan, rencana pengendalian batch, dan garis waktu prototipe dalam waktu 24 jam. Banyak prototipe dikirimkan dalam 7–10 hari.


